
 VIP会员


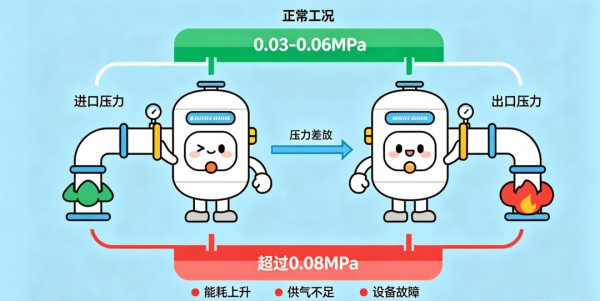
在压缩空气系统中,吸附式干燥机的压降(即进出口压力差值)是反映设备运行状态的关键指标。正常工况下,干燥机压降应控制在0.03-0.06MPa之间,若超过0.08MPa,会导致系统能耗上升、供气流量不足,严重时甚至影响下游生产设备正常运行。
压降过大的排查需遵循“先外部后内部、先易后难”原则,避免盲目拆机,以下是具体排查步骤与实操解决方案。
第一步
确认压力测量准确性,排除“误判”
排查前首先需确认压降数据真实可靠,避免因测量误差导致误操作。先检查压力表状态:
1.确保进出口压力表已校准(建议每半年校准一次),表盘无破损、指针灵活,连接管路无堵塞。
2.若压力表读数波动剧烈,可能是取压口堵塞,需拆卸清理(用压缩空气反向吹扫取压管)。
3.随后核对测量工况:压降会随进气流量变化,需在设备额定处理流量下测量(超出额定流量会导致压降自然升高)。
4.若实际用气量远超干燥机处理能力,需先调整用气负荷或更换更大规格设备,再观察压降是否恢复正常。
第二步
排查进气侧管路,解决外部流通阻碍
进气侧管路堵塞或阻力增大是压降过大的常见外部原因,优先排查无需拆机的环节。首先检查前置过滤器:
1.干燥机前端的精密过滤器(通常为3-5μm)若滤芯堵塞,会直接导致整体压降上升。
2.关闭过滤器进出口阀门,泄压后拆卸端盖,观察滤芯是否发黑、变形或布满粉尘,若滤芯表面污染物过多、压差超过0.07MPa(部分过滤器带压差指示),需立即更换同规格滤芯(建议每3-6个月更换一次,恶劣工况下缩短周期)。
3.其次检查进气阀门:确认干燥机进出口阀门完全打开(手动阀需拧至最大开度,气动阀需检查气源压力是否充足、阀芯是否卡滞),阀门未全开会造成局部阻力过大,需拆解阀门清理杂质或更换损坏的执行机构。
第三步
检查吸附塔内部,排查核心部件故障
若外部管路无异常,需重点排查干燥机吸附塔内部,这是压降过大的核心原因所在。首先判断吸附剂状态:
1.停机泄压后,打开吸附塔检修口,取出部分吸附剂(如氧化铝、分子筛),观察是否结块、粉化或夹杂油污。
2.吸附剂结块会堵塞气流通道,导致气体流通阻力增大,通常因进气含油、进水或再生不充分导致;
3.若吸附剂粉化,可能是气流速度过快或吸附剂老化,需全部更换吸附剂(更换时按说明书要求分层填充,避免空隙,填充量需达标),同时检查塔内滤网是否破损(滤网破损会导致吸附剂粉尘进入下游,需同步更换滤网)。
4.其次检查气流分布器:吸附塔内的气流分布板(或多孔板)若被吸附剂粉尘、杂质堵塞,会导致气流分布不均、局部阻力升高,需拆卸分布板用压缩空气吹扫清理,确保开孔通畅。
第四步
检修切换阀与内部管路,排除流通干扰
吸附式干燥机的切换阀(电磁阀、气动阀)及内部连接管路故障,也会造成压降异常。首先检查切换阀:
1.观察阀门切换时是否动作顺畅,有无卡滞、漏气现象(可通过听声音、涂抹肥皂水检测)。
2.若阀门卡滞,可能是阀芯磨损或杂质堵塞,需拆解阀门清理阀芯与阀座,更换磨损的密封件。
3.若阀门内漏,会导致两塔气流互通,增大流通阻力,需更换故障阀门。
4.其次检查内部管路:吸附塔与切换阀之间的连接管路、再生管路若存在积尘、油污堵塞,需用压缩空气反向吹扫,或用清洗剂浸泡管路内壁(注意避免腐蚀材质),确保管路内径通畅无阻碍。
第五步
排查排气侧管路,消除下游阻力影响
排气侧管路堵塞或背压过高,会间接导致干燥机压降上升,不可忽视。检查再生排气消声器:
1.无热/微热再生干燥机的排气消声器若堵塞,会导致再生气体排出受阻,进而影响吸附塔正常工作,造成压降增大。
2.拆卸消声器,用压缩空气吹扫内部粉尘、杂质,或直接更换堵塞严重的消声器(建议每6个月清理一次)。
3.同时检查下游管路:确认储气罐、下游过滤器及管道是否堵塞,可通过测量储气罐压力与干燥机出口压力的差值。
4.判断下游阻力是否过大,若差值超过0.03MPa,需针对性清理下游管路或更换堵塞的过滤器滤芯。
第六步
日常维护建议,预防压降过大复发
压降过大的根源多为维护不当,日常需做好以下几点:定期更换前置过滤器滤芯,避免油污、杂质进入吸附塔:
1.控制进气条件,确保进气温度不超过45℃、含油量≤0.01mg/m³,避免吸附剂失效。
2.按说明书要求进行再生操作(加热型需保证再生温度达标,无热型需确保再生气量充足),防止吸附剂结块。
3.每1-2年对吸附塔进行一次全面清理,检查吸附剂、滤网、气流分布器状态,及时更换老化部件。